扬州中悦机械有限公司
全国免费服务热线:
13852555536
13852555536



产品描述
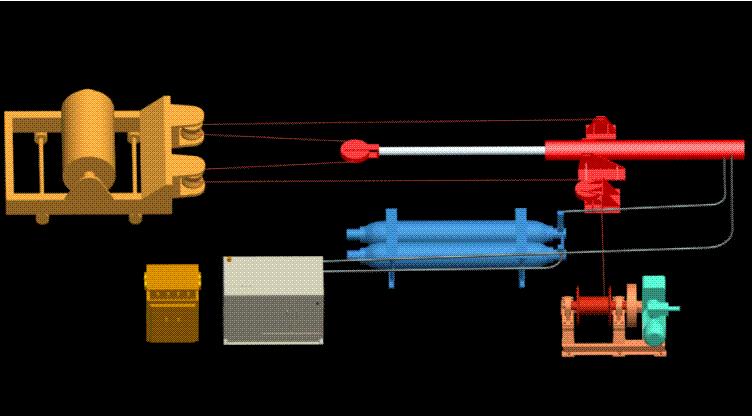
机械结构的安装说明:
按照安装结构示意图把滑轮组、油缸及其它组件安装到位,安装形式为水平安装,安装时虚特别注意皮带张紧力必须保持为水平方向,不得倾斜和产生侧向牵引力。另外安装时注意滑轮不得产生卡死现象。
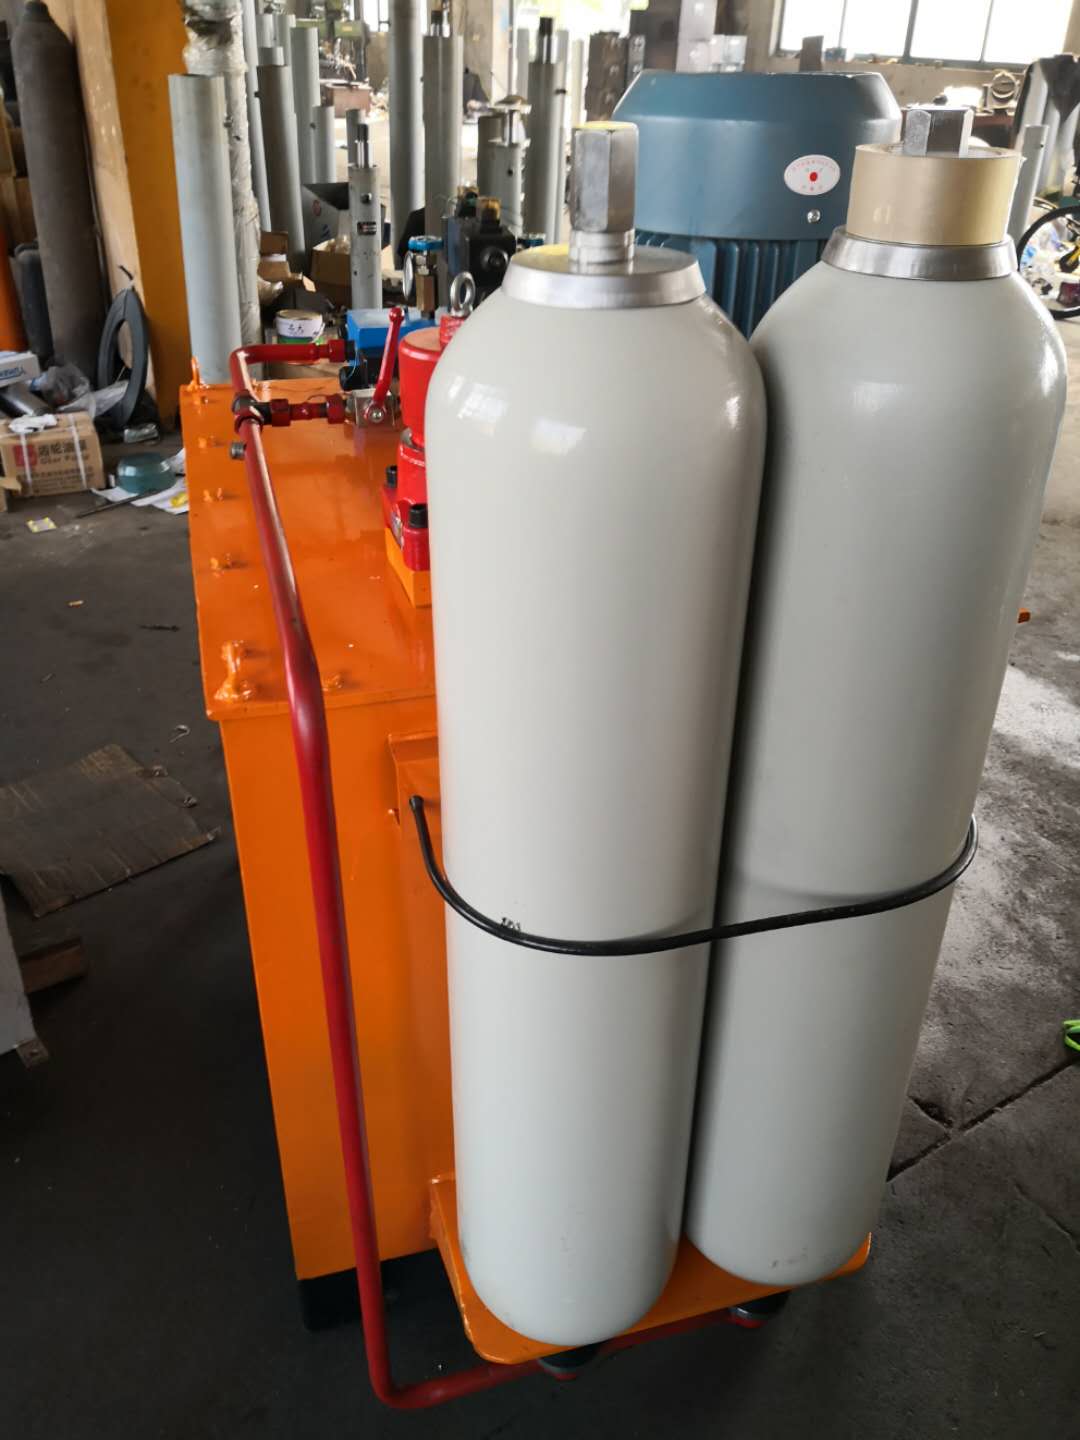
3.4液压系统的维修与保养
1、 本液压系统调试完毕以后更换液压油,初次使用半年后应更换一次液压油,以后每隔一年更换一次,以保证系统的正常运行。
2 、本系统在运行中,应随时检查滤油器是否阻塞并及时清洗或更换滤芯。
执行标准:
液压张紧装置的设计、制造、安装、验收应以中国国家标准(GB)为基础,并参考下列规范和标准:
DLJ52 电力建设及施工验收规范
GB985气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸
GB986埋弧焊焊缝坡口的基本形式与尺寸
GB3323钢熔化焊对接接头射线照相和质量分级
GB11345钢焊缝手工超声波探伤方法和探伤结果分析
GB1184形状和位置公差、未注公差的规定
GB1901公差与配合尺寸至500mm孔、轴工差带与配合
GB/T1804一般公差线性尺寸的未注公差
GB1764漆膜厚度测定法
JB/ZQ4000.7锻件通用技术要求
GB12348工业企业厂界噪声标准 II类混合区评价标准
GB11352-89一般工程用铸造碳钢
GB700-88普通碳钢钢结构
GB5680-85高锰钢铸件技术条件
JB/TQ4000.3焊接通用技术条件
IEC/GB电动机技术标准
GBJ17-88钢结构设计规范
GB324-88钢焊缝符号表示法
GB700-88碳素钢结构
GB1184形状和位置公差、未注公差的规定
GB/T1804一般公差线性尺寸的未注公差
GB3767噪声源声功率级的测定
GB5676-86一般工程用铸造碳钢
GB5677铸钢件射线照相及底片等级分类方法
GB6402钢锻材超声纵波探伤方法
GB8923涂装钢材表面锈蚀等级和除锈等级
GB9286色漆和清漆漆膜的划格试验
相关说明
假如胶带机正常运行时所需拉紧力为150000kg。本胶带自动液压拉紧装置的系统压力整定值,可以在6~16MPa(相应的拉紧力为70000Kg~180000kg)间由用户自主调节,完全能满足两胶带机的使用要求。胶带机胶带每条全长600m,伸缩的变化量(以张紧小车移动距离计算)在1200mm左右,胶带机启动或停止时,胶带伸缩量也大约是600mm,两者合计1800mm。自动液压拉紧装置油缸活塞杆行程为2200mm,这样就能完全符合要求。需要注意的是,活塞杆伸出油缸的长度应该适中,当终调好定位后,电动(或者液压)绞车的抱闸要锁死。
3.胶带自动液压拉紧装置的安装要求
该装置安装后必须保证油缸中心与张紧小车滑轮的中心等高,还必须保证油缸中心线与胶带中心线重合
动态响应快
带式输送机起动时,胶带的松边会突然松弛伸长,此时拉紧油缸在蓄能站的作用下,能立刻收缩活塞杆,及时补偿胶带的伸长量,减小了胶带松边对紧边的冲击,不但使得输送机起动平稳、可靠,而且较好地保护了胶带特别是胶带的接头,可防止或避免断带事故的发生。这也是其他种类拉紧装置所无法比拟的特点。
手机网站
地址:江苏省 扬州 高邮市 汤庄镇 高邮市汤庄镇
联系人:姜武兵先生(经理)
微信帐号:13852555536